Координатно-измерительные машины COORD3 серии BENCHMARK - страница 2
Навигация
 Координатно-измерительные машины COORD3 серии ARES NT
 Госреестр. Описание типа СИ 65075-16 Машины координатно-измерительные COORD3
 Координатно-измерительные машины COORD3 серии MCT-NT
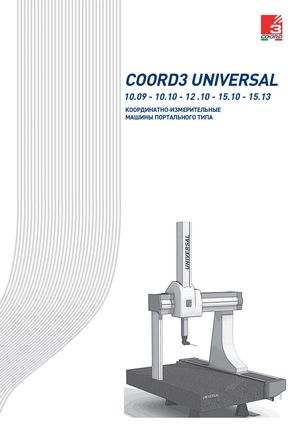 Координатно-измерительные машины COORD3 серии UNIVERSAL 10.09-15.13
 Координатно-измерительные машины COORD3 серии MCT-PLUS
 Координатно-измерительные машины COORD3 серии ARES-NT-XL-13.09.07 MOT

BENCHMARK
| КОНСТРУКЦИЯ: | Цеховая координатно-измерительная машина с направляющими из алюминиевого сплава и гранитной плитой. |
| БАЗОВАЯ ПЛИТА: | Монолитный гранитный стол с матрицей отверстий M8, плоскостность в соответствии с требованиями DIN876/III. |
| НАПРАВЛЯЮЩИЕ: ПРИВОД: | Все направляющие изготовлены из алюминиевого сплава методом экструзии, после чего доведены и анодированы. Программно управляемые сервомоторы на всех осях (MOT) или ручной привод (MAN). |
| ПОДШИПНИКИ: | Система воздушных подшипников на всех осях. |
| ИЗМЕРИТЕЛЬНАЯ СИСТЕМА: | Линейки высокого разрешения. |
| БАЛАНС-ЦИЛИНДР: | Пневматический, настраиваемый, закреплён на оси Z. |
| ТЕРМОКОМПЕНСАЦИЯ: | Мультисенсорная система температурной компенсации. |
BENCHMARK: СПЕЦИФИКАЦИИ
| Спе | цификация в соответств | ии с ISO 10360-2: | 2009 | Максимальна скорость | я Максимальное ускорение по | |||
| Модели | MAN | MOT | позиционир. | осям | ||||
| TPC3/MH20i-TP | 20 | MH20i/PH10-PH20-T | P20 | PH10-TP200 | ||||
| (1) EL,MPE | (2) R0,MPL | (1) EL,MPE | (2) R0,MPL | (1) EL,MPE | (2) R0,MPL | Тол | ькоMOT | |
| [мкм] | [мкм] | [мкм] | [мм/с] | [мм/с2] | ||||
| 05.04.04 | 3,0 + L/300 | 3,0 | 2,5 + L/333 | 2,5 | 2,3 + L/333 | 2,3 | 500 | 1500 |
| 06.05.04 | 3,2 + L/300 | 3,2 | 2,7 + L/333 | 2,7 | 2,5 + L/333 | 2,5 | 500 | 1500 |
Данные о технических характеристиках получены при следующих условиях: - MH20i/PH10T/M/PH20-TP20/TP200: МодульSF, диаметр шарика Ø 4 мм x длина щупа 10 мм - L = длина в мм - Температура среды: T: 18 ÷ 22 °C; максимальные колебания : 0,5 °K/ч - 2,0 °K/24ч - 0,5 °K/м (1) Допускаемая абсолютная объемная погрешность по ISO 10360 2:2009 Допускаемая абсолютная погрешность измерительной головки по ISO 10360 (2) 2:2009
ПРИЁМКА ПО ТОЧНОСТИ
MPE : Допускаемая абсолютная объемная погрешность
E Пять различных мер длины должны быть установлены в каждую из семи отличающихся месторасположением и ориентацией мер позиций внутри объема измерений КИМ и длина каждой меры должна быть измерена трижды (т.е. всего должно быть выполнено 105 измерений). Четыре из семи позиций должны быть пространственными диагоналями объема измерений. Три оставшиеся позиции могут быть определены пользователем; по умолчанию эти позиции параллельны каждой из координатных осей КИМ и расположены в середине объема измерений.
MPE : Допускаемая абсолютная погрешность измерительной головки
p Для определения допускаемой абсолютной погрешности измерительной головки, сфера (диаметр от 10 до 50 мм) с незначительной погрешностью формы должна быть отсканирована в 25 рекомендуемых положениях (из ISO 10360-2). Диапазон радиальных расстояний не должен превышать значение MPEp.