Госреестр. Методика поверки 73980-19 MITUTOYO Машины координатные измерительные консольные MACH - страница 5
Навигация
 Програмное обеспечение для Координатно-измерительных машин MITUTOYO
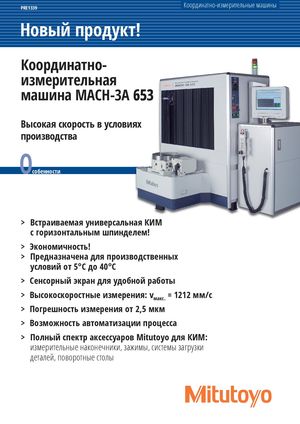 Координатно-измерительные машины MITUTOYO серии MACH-3A 653 PRE1339
 Госреестр. Описание СИ 63689-16 Машины координатные измерительные портальные MITUTOYO
 Координатно-измерительные машины MITUTOYO Каталог
 Координатно-измерительные машины MITUTOYO серии Strato-Apex PRE1370
 Координатно-измерительные машины MITUTOYO серии Crysta-PlusM PRE1203

Рисунок 1 - Точки касания на сфере для определения допускаемой абсолютной погрешности измерительной головки, МРЕР Погрешность определяется как сумма максимальных отклонений измеренного профиля в положительную и отрицательную области от средней сферы, рассчитанной по методу наименьших квадратов: Лог = т а х ( Д +) + т а х ( Д _ ), ^ где D;+ - отклонение точки i от средней сферы в положительную область, D,_ - отклонение точки i от средней сферы в отрицательную область. Погрешность ощупывающей головки не должна превышать значения, указанного в таблице 2. Таблица 2
| Н КИМ | Модель | Конта | ктный изме | рительный д | атчик |
| аименование | КИМ | ТР200 | SP25M | ТР7М | ТР20 |
| MACH KOGAME | 12128-3V | н-Ю К> | ±2,2 | - | - |
| -- | KGM12128 | ±2,0 | ±2,0 | - | - |
| МАСНЗА | 653 | - | ±2,2 | ±2,5 | ±2,7 |
| 6104 | - | ±2.5 | ±2,7 | - | |
| MACH V | 9106 | - | ±2,2 | ±2,5 | - |
6,5 Проверка допускаемой абсолютной объемной погрешности МРЕ е При поверке выбираются меры длины концевые плоскопараллельные 3-го разряда по ГОСТ Р 8.763-201) из набора номиналом от 50 до 1000 мм в соответствии с диапазоном измерений поверяемой модификации. Концевые меры устанавливают в пространстве измерений КИМ вдоль линии измерений. При установке мер необходимо применять теплоизолирующие перчатки. Обязательно осуществляется компенсация погрешностей, связанных с отклонениями параметров окружающей среды, отличающихся от нормальных. Производится сбор точек с измерительных поверхностей концевых мер и определяется их длина. Измерения проводят в семи различных положениях (рис.2), каждое измерение повторяется 3 раза - общее число измерений составляет не менее 105. Для диапазона измерений свыше 2000 мм рекомендуется проводить измерения вдоль осей в нескольких местах, равномерно расположенных по длине оси, а для пространственных диагоналей рекомендуется